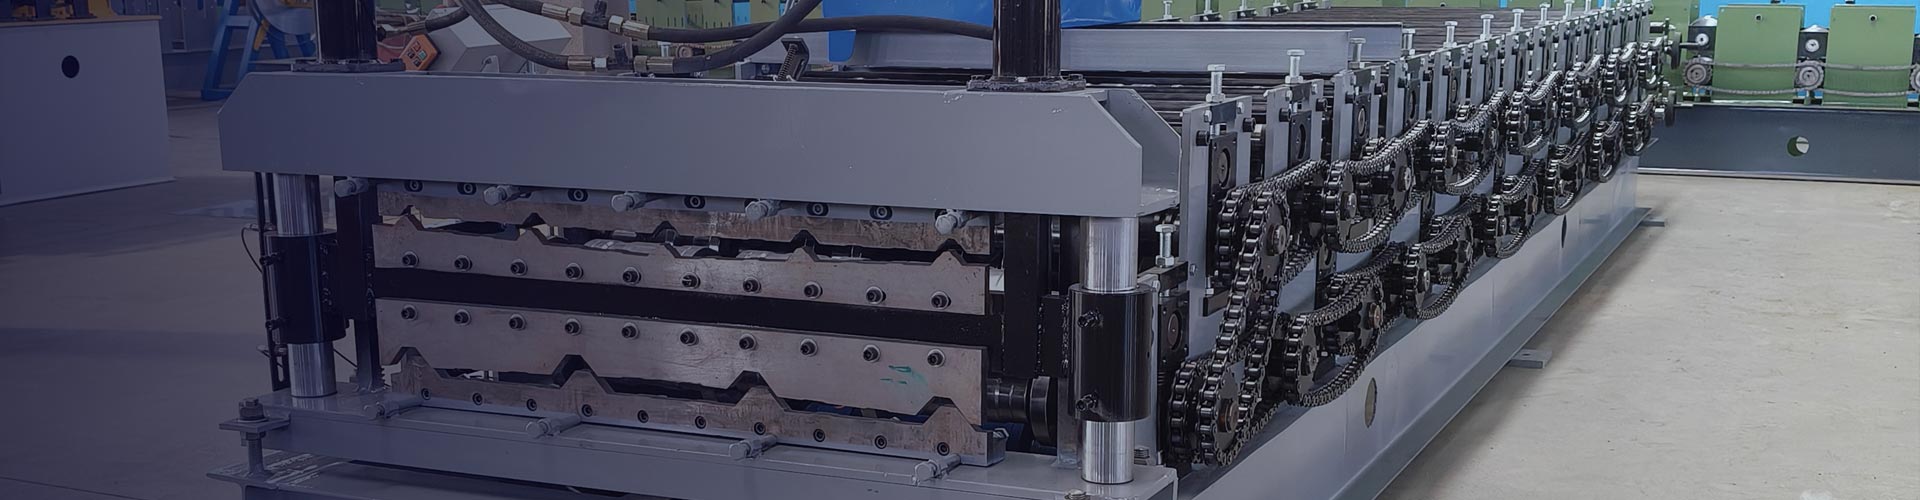
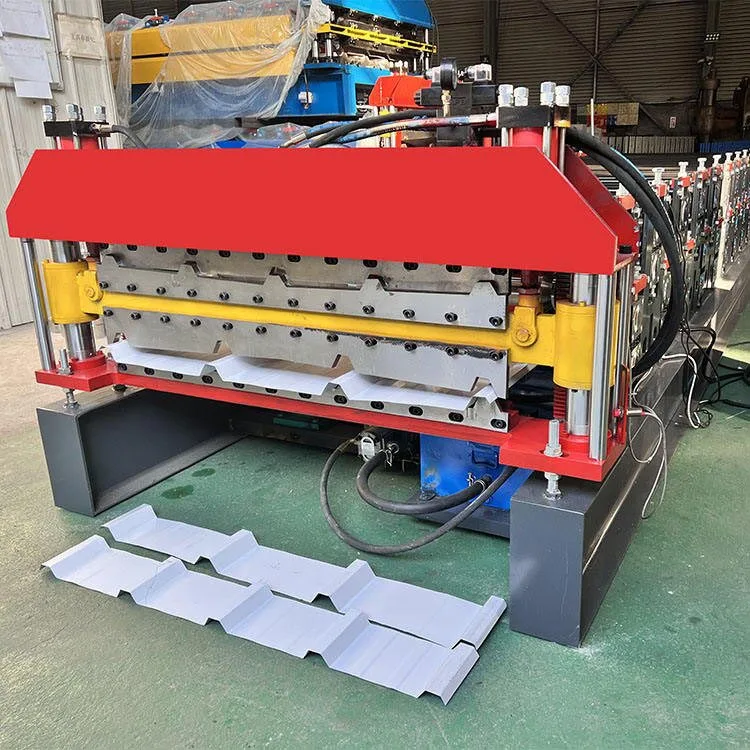
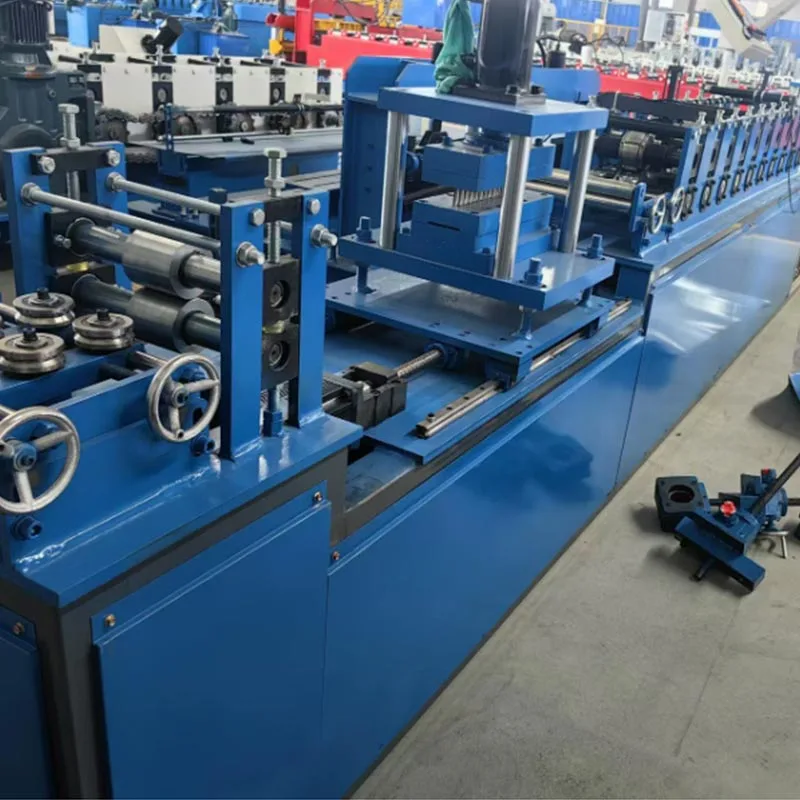
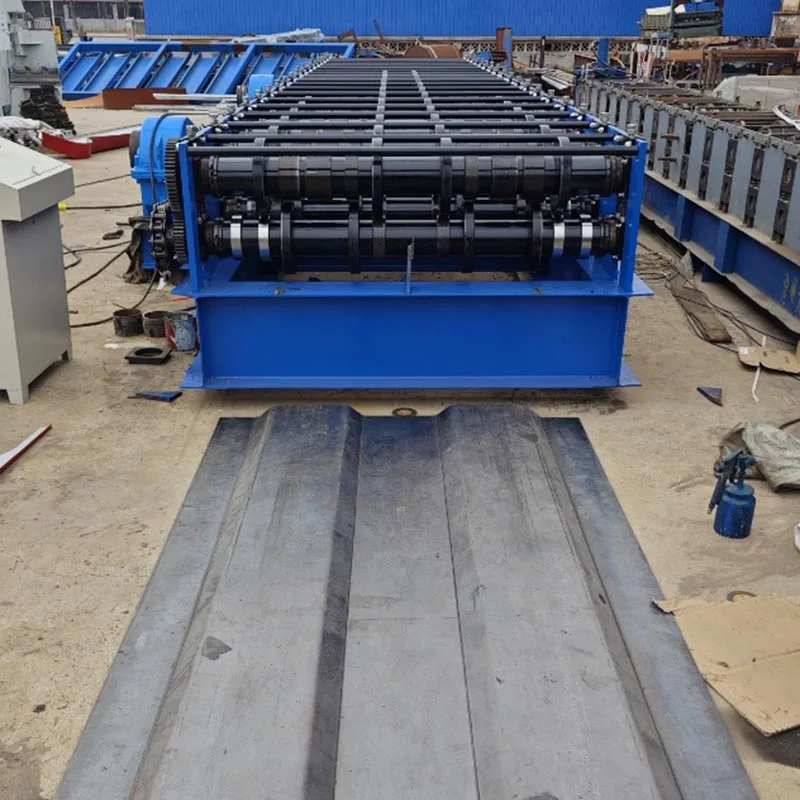
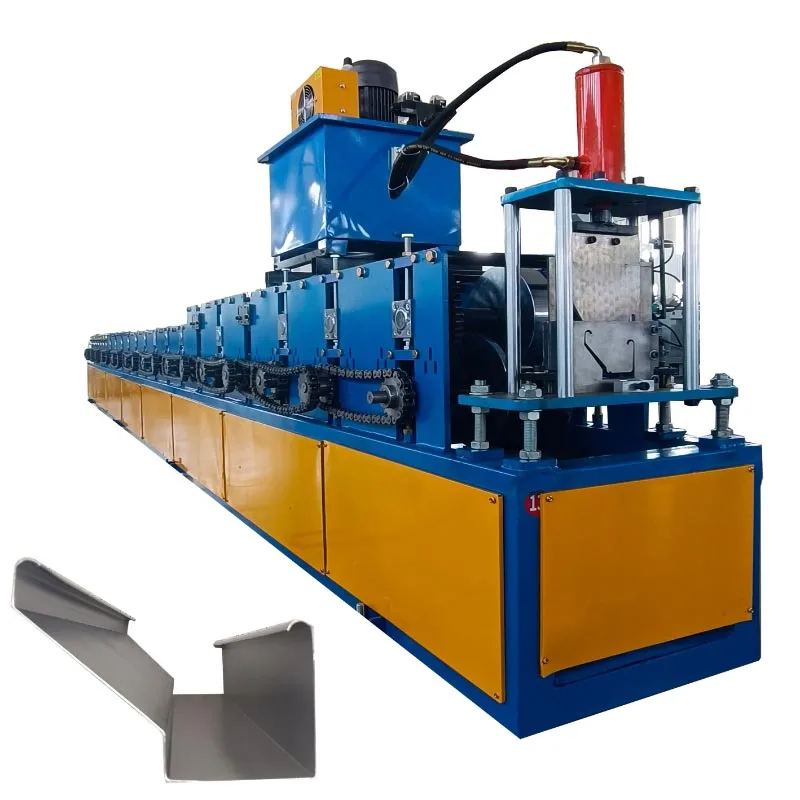
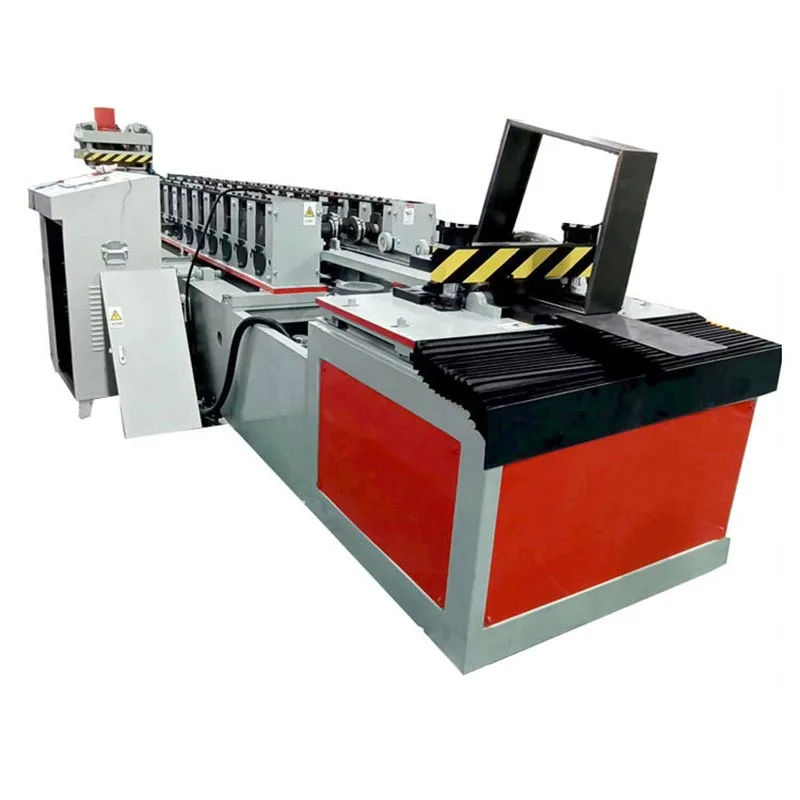
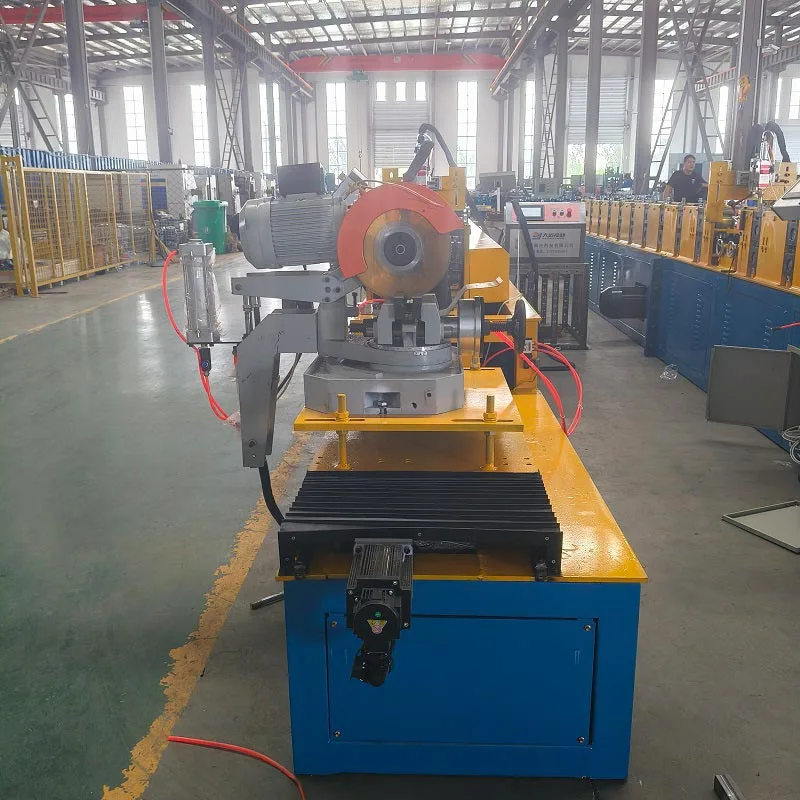
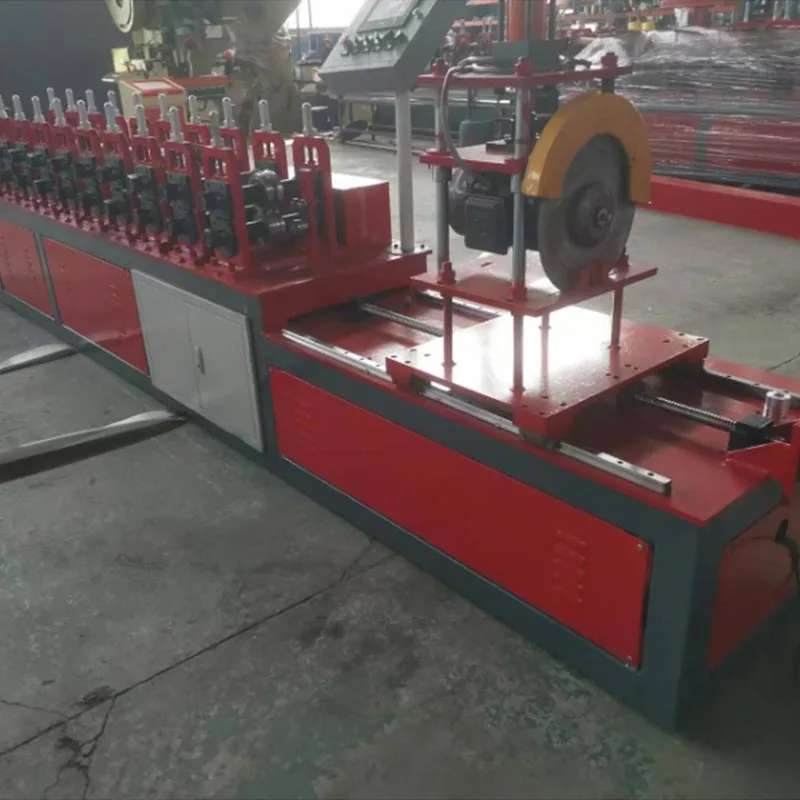
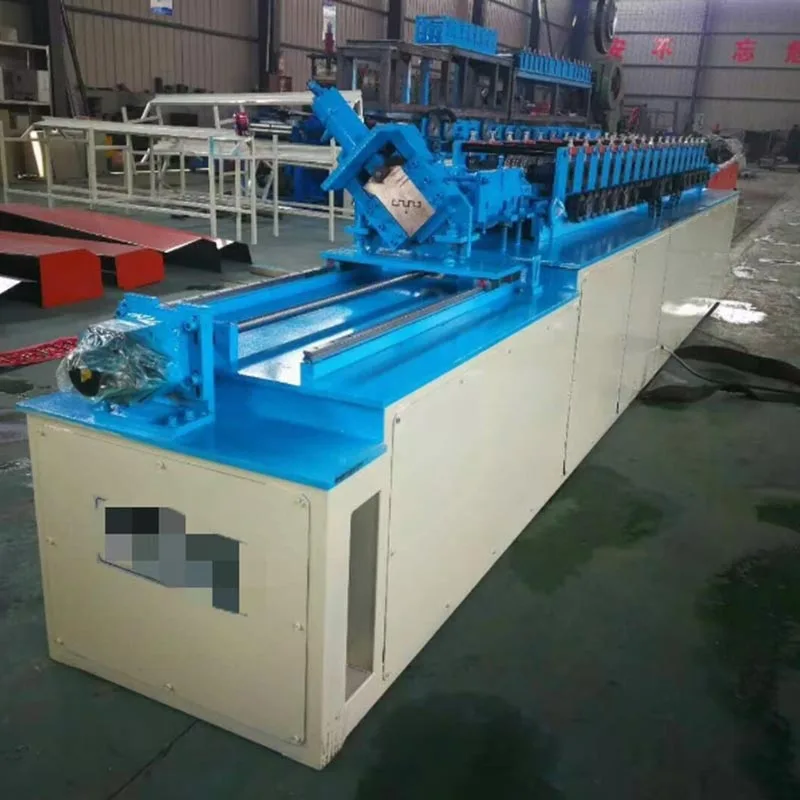
Машина за формирање ваљака од челика лаке ширине 38-50 мм коју производи Парфу Интернатионал Традинг Цо., Лтд. је специјализовани комад индустријске опреме. Дизајниран је за аутоматизовану, континуирану производњу грађевинских оквира. Ови оквири су направљени од хладно обликованог челика. Машина обрађује сирови челични котур. Он их претвара у прецизне структурне компоненте високе чврстоће.
Ова специфична машина за обликовање челичних ваљака од лаке челичне конструкције кроз 38-50 мм лаке челичне машине се фокусира на „главну кост“. у грађевинарству,
ово је такође познато као "Ц-Студ" или "Цханнел Студ". То је примарни вертикални или хоризонтални члан у светлосном мерачу
челични оквир. Ознака "38-50" се односи на дубину мреже шиљака. То значи да производи клинове са висином мреже
од 38 милиметара до 50 милиметара. Мрежа је равни централни део клина у облику слова Ц.
У срцу модерне конструкције лаких челичних конструкција (ЛСС), ова лака челична машина за оквире кроз 38-50 главне
Боне Екуипмент аутоматизује производњу за беспрекорне, идентичне компоненте — обезбеђујући квалитет и убрзавајући пројекат
испорука.
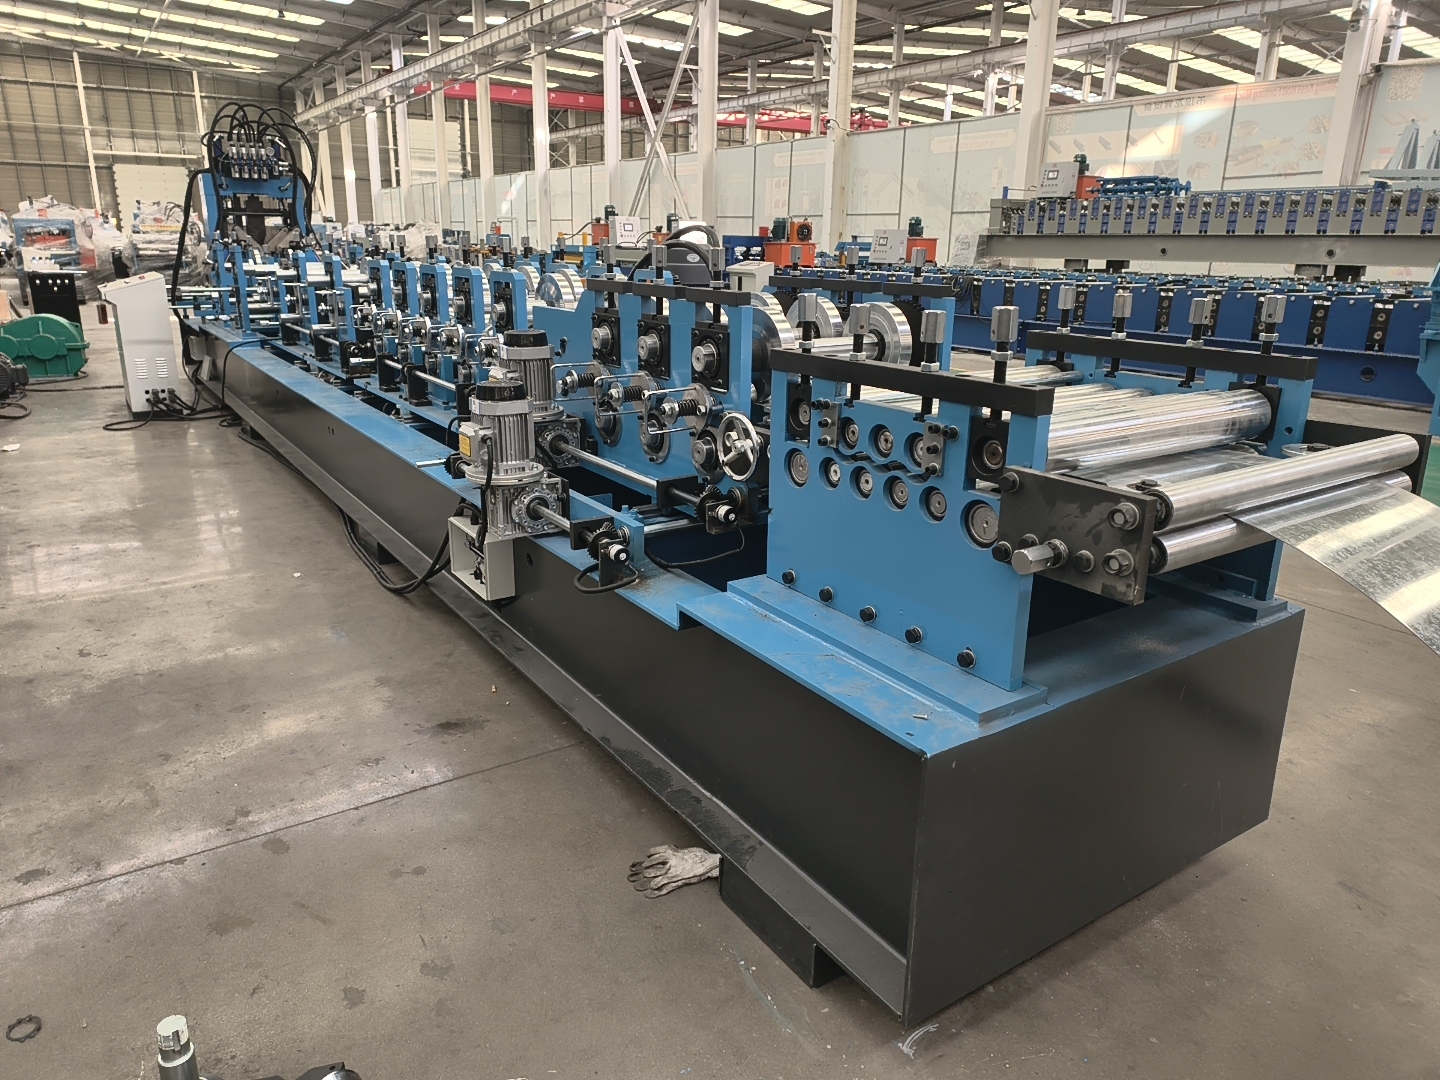
Ова лака челична машина за уоквиривање кроз 38-50 главну опрему за кости је систем за формирање ваљака. Машина је
конфигурисана као дуга, тандем линија са више радних станица. Ово подешавање омогућава беспрекорно, континуирано и високо
аутоматизован ток посла од почетка до краја.
Цоре Цомпонентс
Уређај за одмотавање/одмотавање: Цео производни процес се ослања на станицу за одмотавање за беспрекоран почетак. Дизајниран
за максималну поузданост, осигурава тешку завојницу, несметано храни материјал и користи прецизну контролу напетости
за спречавање кварова. Ово гарантује конзистентан и непрекидан проток материјала, постављајући терен за оптималну линију
перформансе.
Водич за увлачење: Овај одељак води равну челичну траку. Савршено га поравнава за улазак у прво формирање
станица. Прецизност је овде кључ за прави, тачан коначни производ.
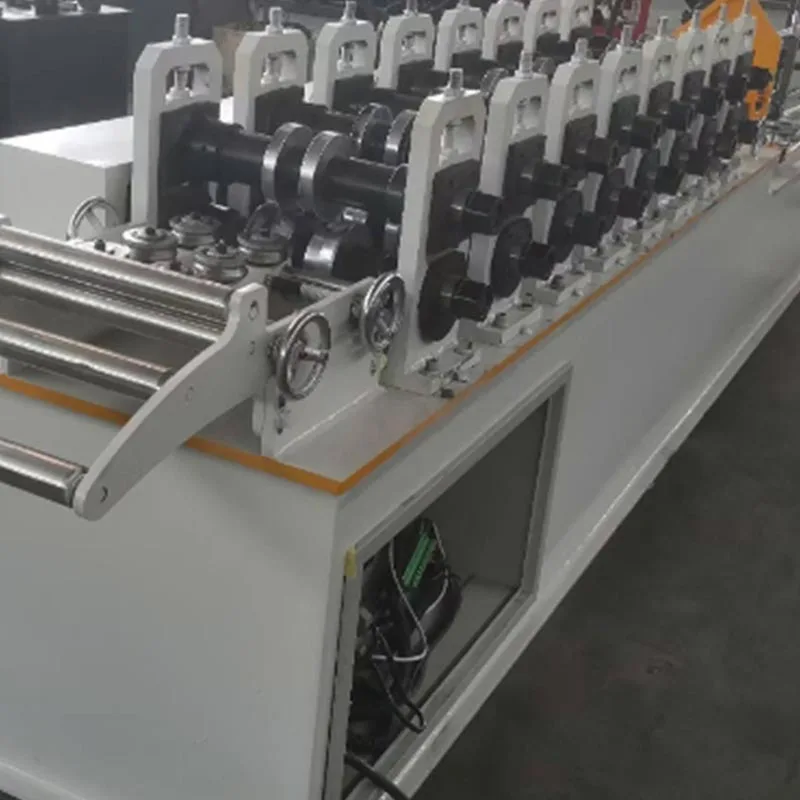
Станице за формирање ваљака: Процес формирања је постепен. Велики број станица (18-22) чини сваку кривину малом и
контролисан. Резултат је гладак, прецизан и висококвалитетан Ц-профил.
Укупан број станица (обично 18-22) диктира глаткоћу и прецизност коначног профила.
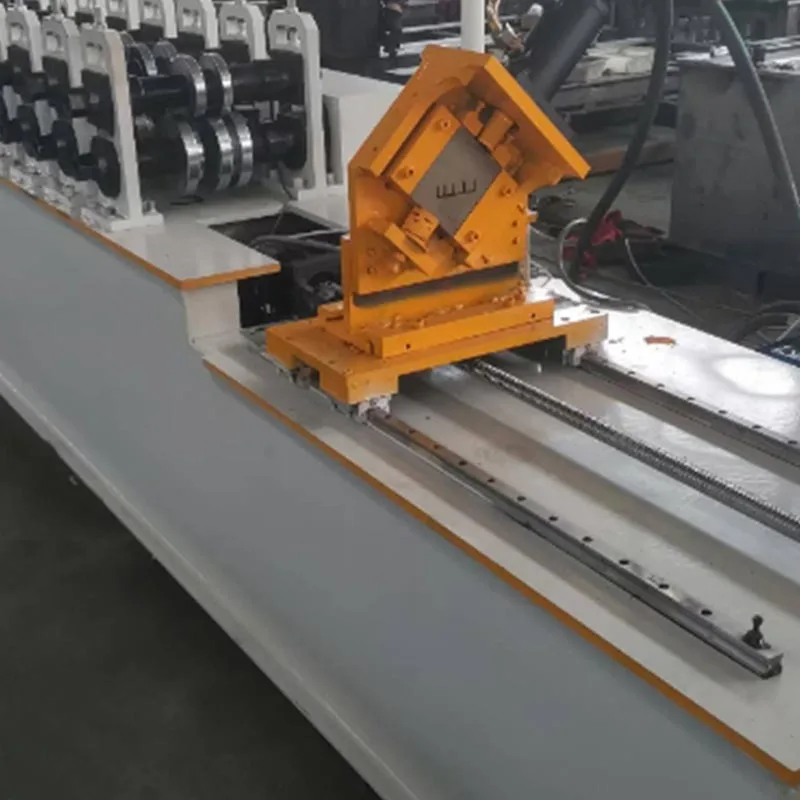
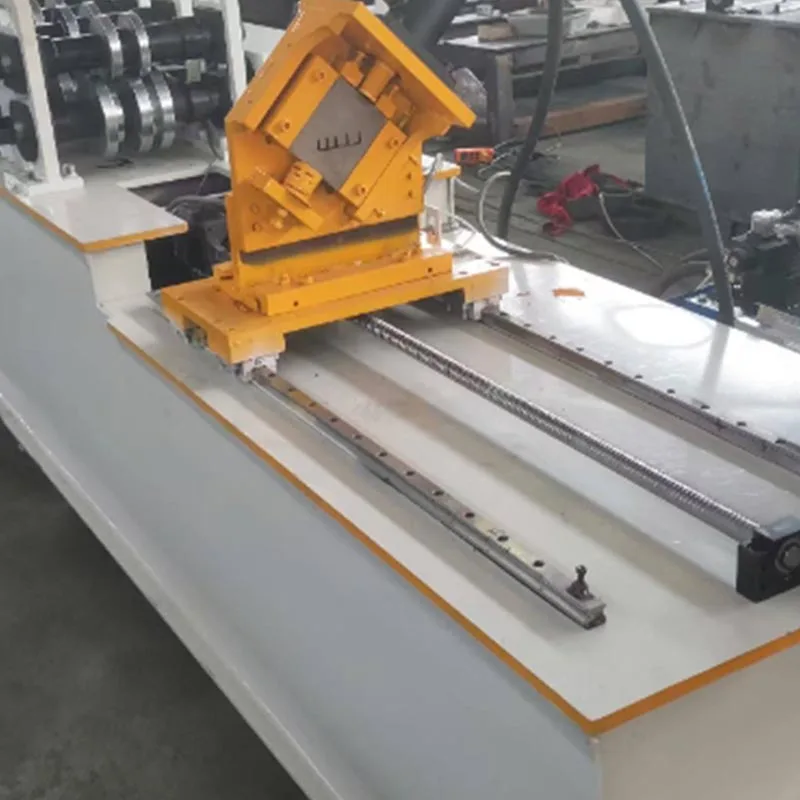
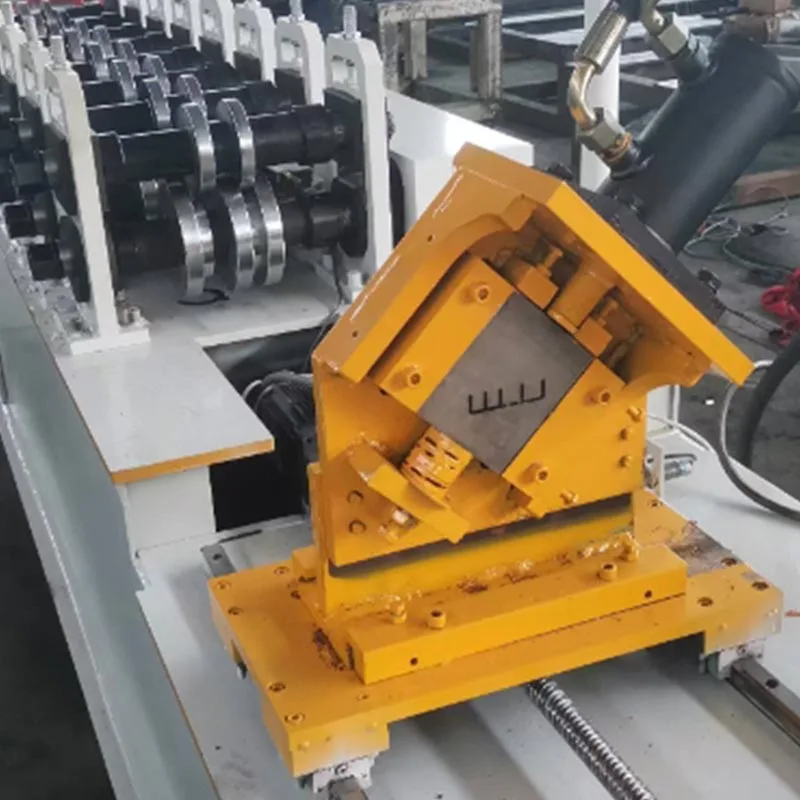
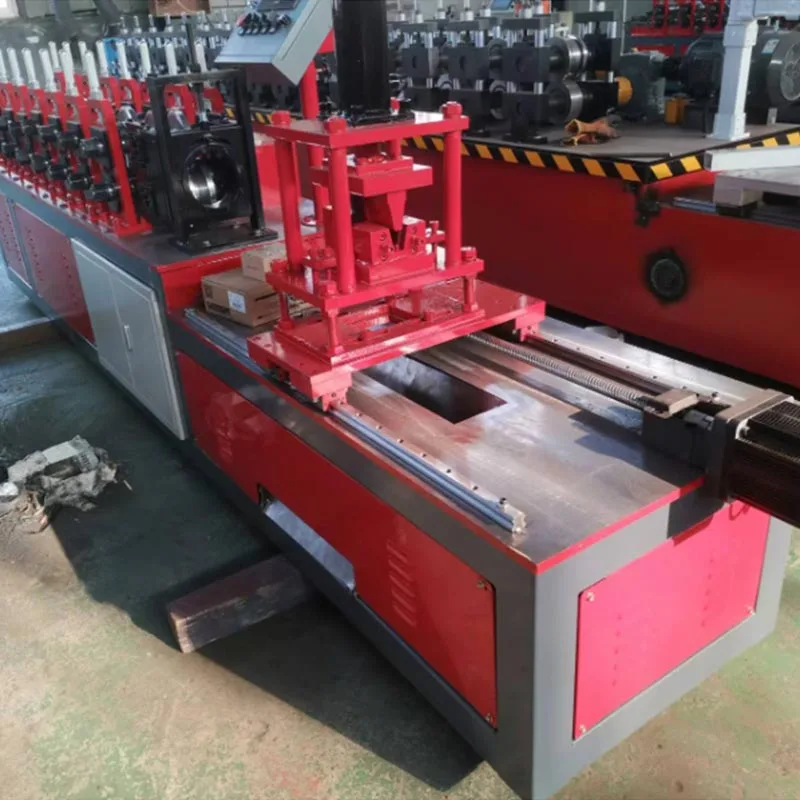
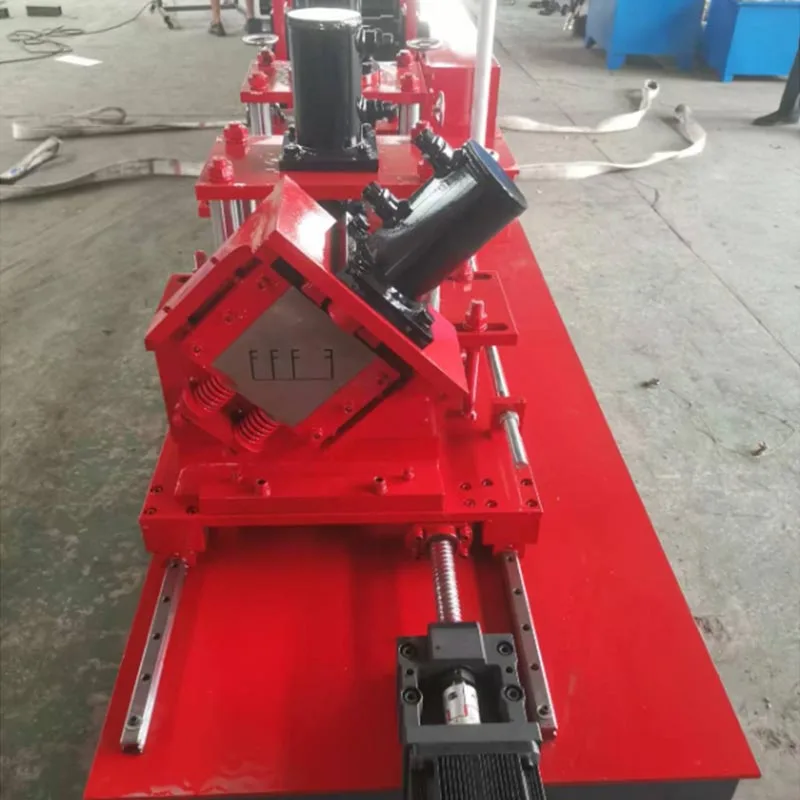
Јединица за пробијање и урезивање: Ово је критичан подсистем. Обично се налази након почетног формирања
етапе. Хидраулички или серво покретани ударци стварају рупе у мрежи клина. Ове рупе су за електричне
ожичење, водоводне цеви и механичке услуге. Такође могу да направе зарезе за повезивање шина или других клинова.
Ова јединица је потпуно програмабилна.
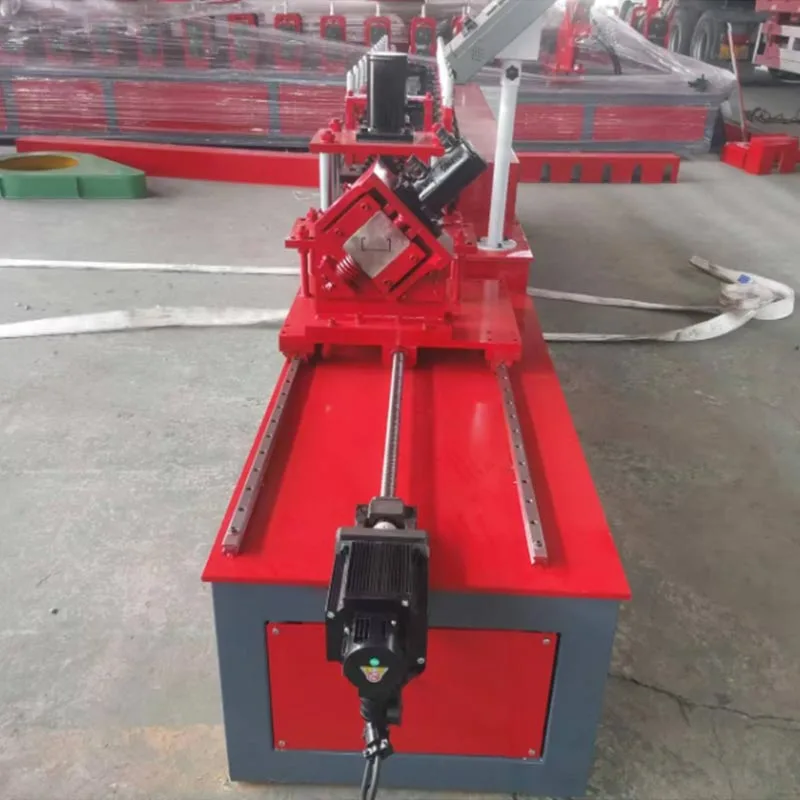
Систем сечења: Након што је клин у потпуности формиран, сече се на потребну дужину. Користе се две главне врсте:
Флиинг Цут-Офф: Као најефикаснији метод, прецизно се синхронизује са покретном траком како би пружио чисте резове
при пуној брзини производње, елиминишући застоје и омогућавајући континуирани рад великом брзином.
Стационарно одсецање: избор који се ослања на цену и користи метод заустављања и пресеци. Спорији, али веома поуздан, служи као а
прагматично решење за стандардне машине или производна окружења ниже брзине.
Контролни систем (ПЛЦ & ХМИ): Целом машином управља Програмабилни логички контролер (ПЛЦ). Оператер
комуницира са системом преко интерфејса човек-машина (ХМИ), обично екрана осетљивог на додир. Овде оператер улази
сви параметри. Ово укључује дужину, количину и положај и врсту рупа. Систем је интелигентан
и прилагођен кориснику.
Табела излаза / Табела истека: Производна линија се завршава овде. Готови Ц-стубови стижу, уредно су сложени, а затим
транспортује на градилиште.
Које су карактеристике овог производа?
Употреба ове машине за формирање ваљака од лаких челичних клинова од 38-50 мм нуди трансформативне предности у односу на
традиционалне методе.
Изузетно висока производна ефикасност: Радећи великом брзином, производи стотине метара клинова сваког сата.
Овај излаз далеко надмашује било коју ручну методу. Обезбеђује брзу и стабилну набавку материјала за било који пројекат
временска линија.
Врхунска прецизност и конзистентност: Сваки произведени клин је идентичан. Толеранције димензија су изузетно велике
чврсто. Ово елиминише људске грешке и варијације. То доводи до брже, лакше и прецизније монтаже на лицу места.
Нема неусклађености или расипаног материјала.
Значајне уштеде материјала: Наша напредна производна технологија пружа највећу економичност материјала. То
холистички циља на расипање, минимизирајући отпад од сечења и пробијања уз спречавање грешака. Ово интегрисано
метода гарантује оптималну алокацију ресурса, осигуравајући да ваши материјали достигну свој пуни потенцијал.
Изванредна флексибилност и прилагођавање: ова лагана челична машина за оквире кроз 38-50 главне опреме за кости
комбинује флексибилност са потпуним прилагођавањем. Лако се пребацује између профила и може се програмирати
специфичне шаблоне штанцања, што га чини савршеним за реализацију јединствених архитектонских дизајна.
Смањени трошкови рада и зависност од вештина: аутоматизација доноси више од уштеде трошкова; гради стратешку
предност. То смањује зависност од великог, специјализованог тима. Ово штити ваше пословање од нестабилног тржишта рада
и закључава предвидљивост.
Повећана структурна чврстоћа: Процес хладног обликовања јача челик кроз очвршћавање, чиме се
повећавајући његову границу течења на критичним тачкама савијања. Исход је јасан: супериорна снага и побољшана
издржљивост у односу на конвенционално сечење и заваривање.
Интеграција са БИМ и ЦАД софтвером: Модерне машине могу директно да увозе датотеке дизајна. Они могу узети податке од
Информационо моделирање зграда (БИМ) или софтвер за пројектовање помоћу рачунара (ЦАД). Ово ствара беспрекорну
дигитално-физички радни ток. То додатно смањује грешке и штеди време.
Апликација
Ова машина за формирање ваљака од лаког челика од 38-50 мм је свестрана. Она служи широком спектру
грађевинским секторима.
Стамбена изградња: Овај систем је идеално решење за изградњу кућа, градских кућа и нискоградње
стамбени комплекси. Омогућава ефикасну производњу целокупног структурног скелета, укључујући зидове, подове,
и кровне решетке.
Комерцијалне зграде: Користи се за канцеларије, малопродајне објекте, хотеле и школе. Отворени веб простор у клиновима је
идеално за сакривање опсежних електричних и водоводних услуга у зидовима и плафонима.
Индустријске зграде: Погодне су за складишта, фабрике и логистичке центре. Ове структуре често користе
велики распони и захтевају јак, издржљив оквир.
Унутрашњи преградни зидови: За комерцијалне и канцеларијске ентеријере, потреба за неносивим преградним зидовима је
универзални. Наши системи директно испуњавају ову потражњу омогућавајући брзу и прецизну производњу свих потребних метала
клинове и гусјенице, значајно поједностављујући временску линију опремања и смањујући трошкове рада.
Реновирање и модуларна конструкција: Управо та прецизност омогућава поуздану израду комплетног зида
панели у фабричком окружењу, који се затим транспортују на градилиште за брзу и беспрекорну завршницу
скупштина.
Ток рада производног процеса
Операција је поједностављен, секвенцијални процес.
Корак 1: Учитавање материјала. Виљушкар или дизалица поставља намотај поцинковане челичне траке на одмотавач. Тхе фрее
крај намотаја се уводи у водич за увлачење.
Корак 2: Подешавање параметара. Са својим интуитивним ХМИ, систем је једноставан за покретање. Ово је операција постави и заборави.
Дефинишите параметре. Машина се носи са остатком, пружајући прецизност беспрекорно.
Корак 3: Формирање ролне. Машина је покренута. Челична трака путује кроз станице за формирање ваљака. На сваком
станице, прогресивно се савија од равне траке у свој коначни профил у облику слова Ц.
Корак 4: Пробијање и зарезивање. Профил је позициониран. Активира се јединица за пробијање. Испоручује сваку рупу и
зарез са прецизношћу. Ручне грешке су елиминисане. Компатибилност компоненти је загарантована.
Корак 5: Сечење на дужину. Студ се креће напред. Резач одговара његовој брзини. Направљен је чист рез. Резач
одмах ресетује. Производна линија никада не стаје. Ефикасност је максимизирана.
Корак 6: Излаз и слагање. Готови Ц-стубови излазе из линије. Прелазе на излазну табелу. Затим се слажу или
прикупљени. Последњи корак је спајање и испорука.
Конвенционални технички параметри
Параметар
Опис / вредност
Тип профила
Ц-Студ (У-канал), могуће и У-трацк
Опсег висине веба
38 мм до 50 мм (или 1,5" до 2")
Ширина прирубнице
Обично 35 мм до 75 мм, у зависности од дизајна
Материал Тхицкнесс
0,4 мм до 1,2 мм (калибар 20-12)
Ширина материјала
Приближно 100 мм до 200 мм (у зависности од коначних димензија профила)
Станице за формирање ваљака
18 до 22 станице
Дриве Повер
Главни мотор 7,5 кВ до 15 кВ (10 КС до 20 КС)
Пунцхинг Повер
Хидраулична јединица, од 3 кВ до 5,5 кВ
Цуттинг Метход
Прекидач за летење велике брзине са хидрауличним или серво погоном
Брзина производње
15 до 30 метара у минути (приближно 50 - 100 стопа у минути)
Контролни систем
Индустријски ПЛЦ са екраном осетљивим на додир у боји ХМИ
Прецизност
Толеранција дужине: ±0,5 мм до ±1,0 мм
Тежина главне машине
Отприлике 3.000 до 5.000 кг
Хот Тагс: 38-50мм лака челична машина за формирање ваљака
Пошаљите упит Парфу-у да добијете информације о ценама и пројектима за машине за обликовање ваљака, машине за сендвич панеле, прибор за машине за обликовање ваљака. Гарантујемо одговор у року од 24 сата.
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.Политика приватности